Kunststoffextrusion: Profile von 20 g bis 5 kg pro Meter
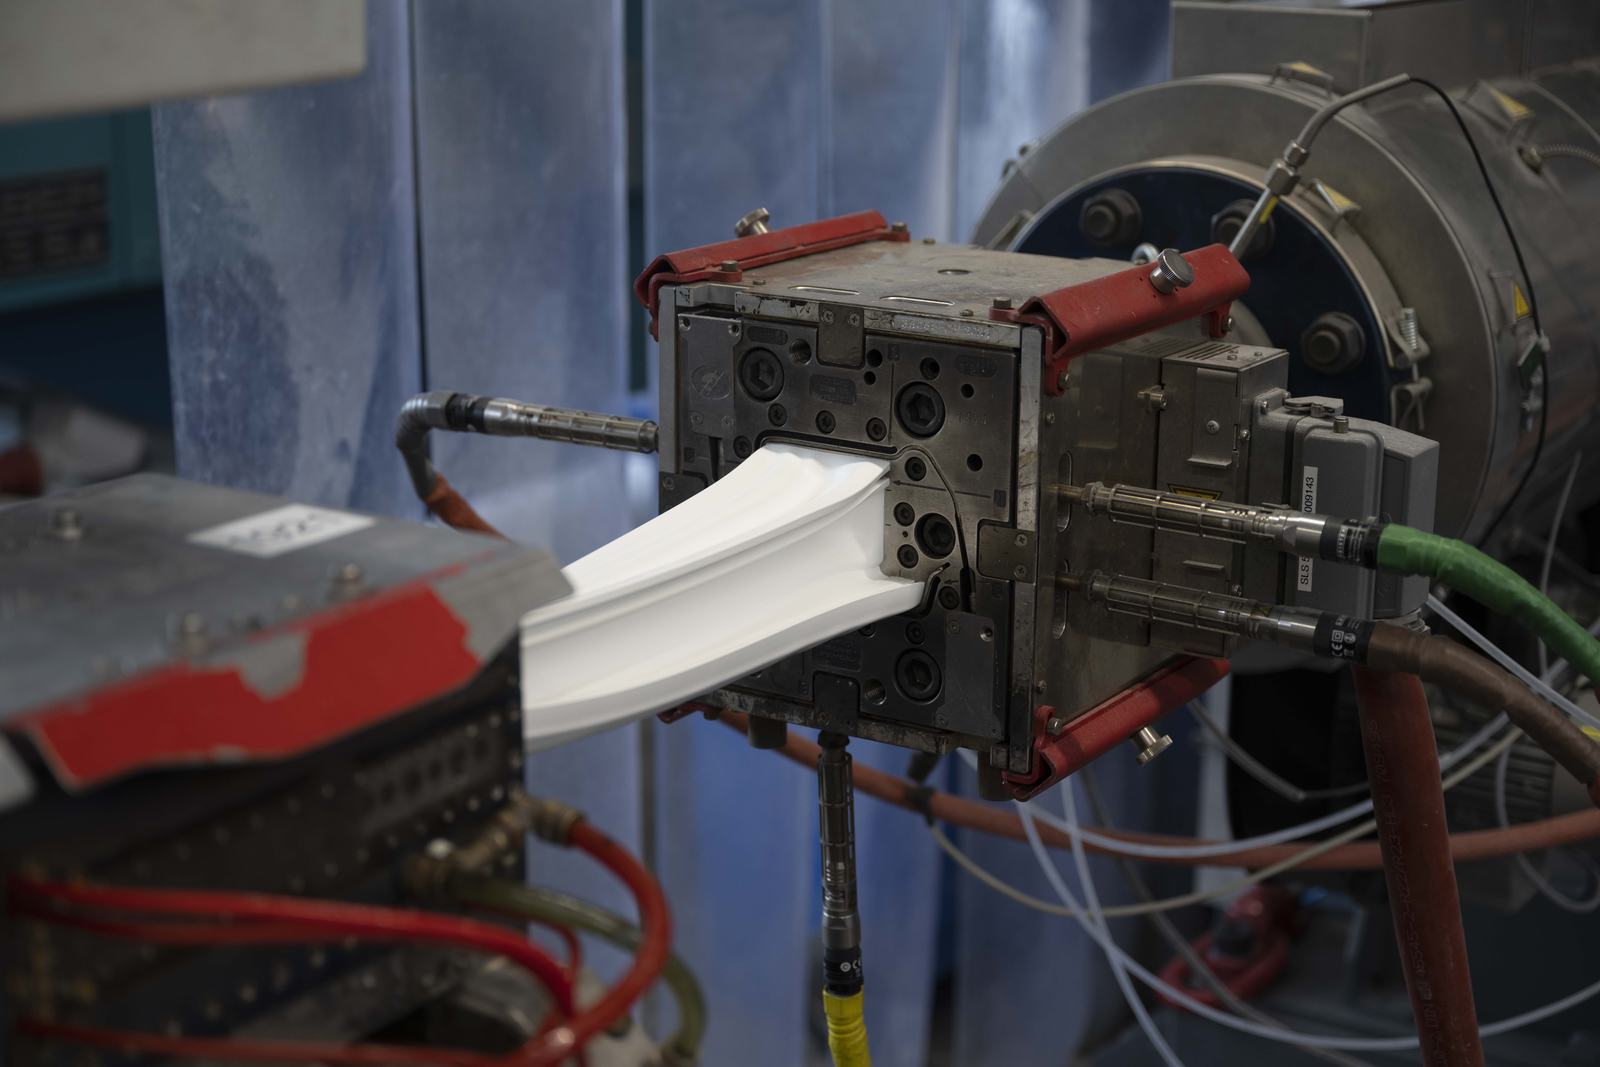
SLS extrudiert technische Kunststoffprofile auf über 30 Linien in Dahn. Gefertigt werden Kleinserien mit wenigen Hundert Metern bis Großaufträge über mehrere Kilometer, in Standard-, Co- und Post-Co-Extrusion.
- Extrusionslinien
- 30+parallel laufend, im 3-Schicht-Betrieb
- Durchsatz
- 10–400 kg/hje nach Linie und Geometrie
- Profilgewicht
- 20 g – 5 kg/mVoll- und Hohlprofile
- Losgröße
- einige 100 m – kmKleinserie bis Großauftrag
- Verfahren
- Standard, Co, Post-CoInline-Stanzung möglich
- Einlagen
- Stahl, Glasfaserfür steife Profile
- Werkstoffe
- PVC, PE, PP, ABSund 8 weitere
- Toleranzen
- folgtAngabe von SLS
- Recycling
- Eigener KreislaufMahlgut zurück in die Produktion
So entsteht ein Profil auf der Linie
- 01 · Aufgabe
Granulat
Der Werkstoff wird als Granulat aufgegeben, bei Bedarf mit Farbe und Zusätzen gemischt.
- 02 · Extruder
Aufschmelzen
Die Schnecke schmilzt das Material auf und baut gleichmäßigen Druck auf.
- 03 · Werkzeug
Formgebung
Das Werkzeug aus dem eigenen Werkzeugbau gibt dem Profil seinen Querschnitt.
- 04 · Kalibrierung
Kalibrieren und Kühlen
Im Vakuum-Kalibriertisch erhält das Profil seine Maße und kühlt ab.
- 05 · Abzug
Ablängen
Der Raupenabzug zieht das Profil gleichmäßig ab, die Säge schneidet auf Länge.
Hart und weich in einem Profil
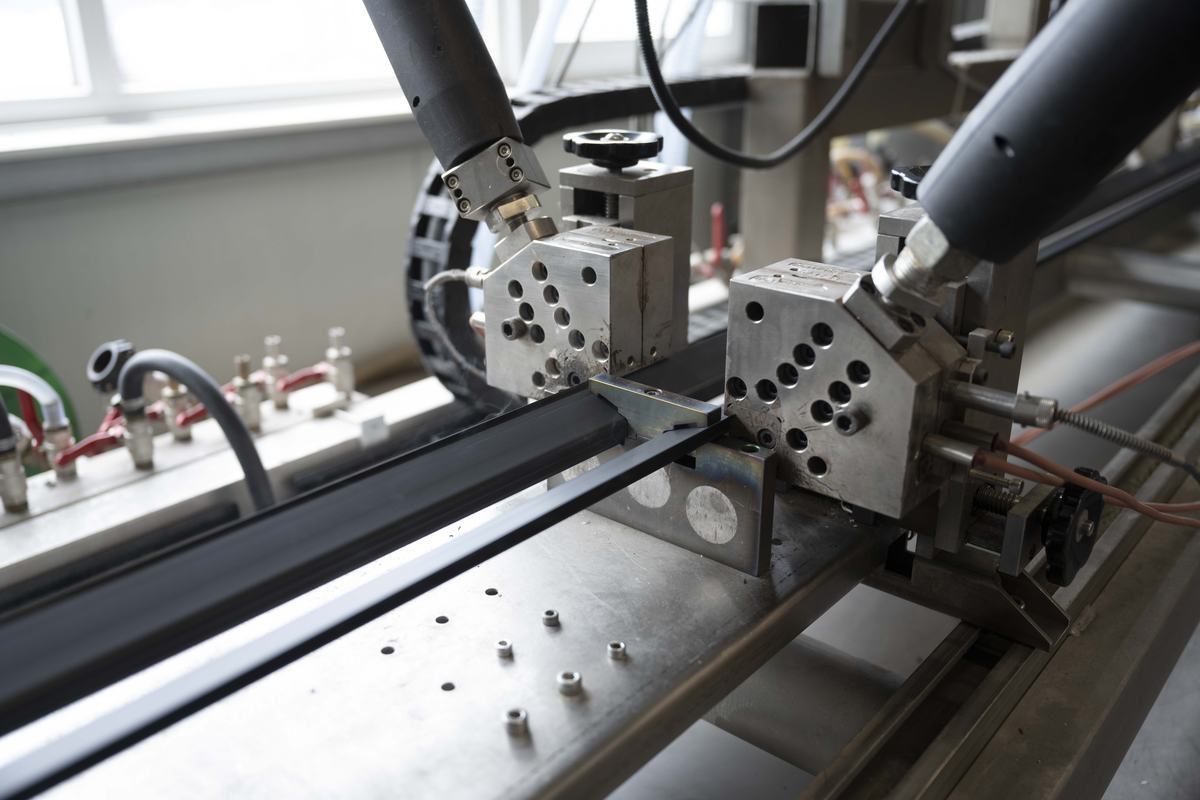
Mit Co- und Post-Co-Extrusion verbindet SLS verschiedene Werkstoffe, Farben oder Härten in einem Profil. So entsteht zum Beispiel ein steifer Träger mit weicher Dichtlippe in einem Arbeitsgang.
Die kleinen Co-Extruder, intern „Beispritzer“ genannt, baut das eigene Maschinenbau-Team. Sie bringen Farbstreifen oder Zweitkomponenten exakt und wiederholbar ein.
- Dichtlippen und Weichkanten an Hart-PVC-Trägern
- Farbstreifen und Sichtkanten
- Funktionsschichten mit eigenen Eigenschaften
Erst bemustert, dann in Serie
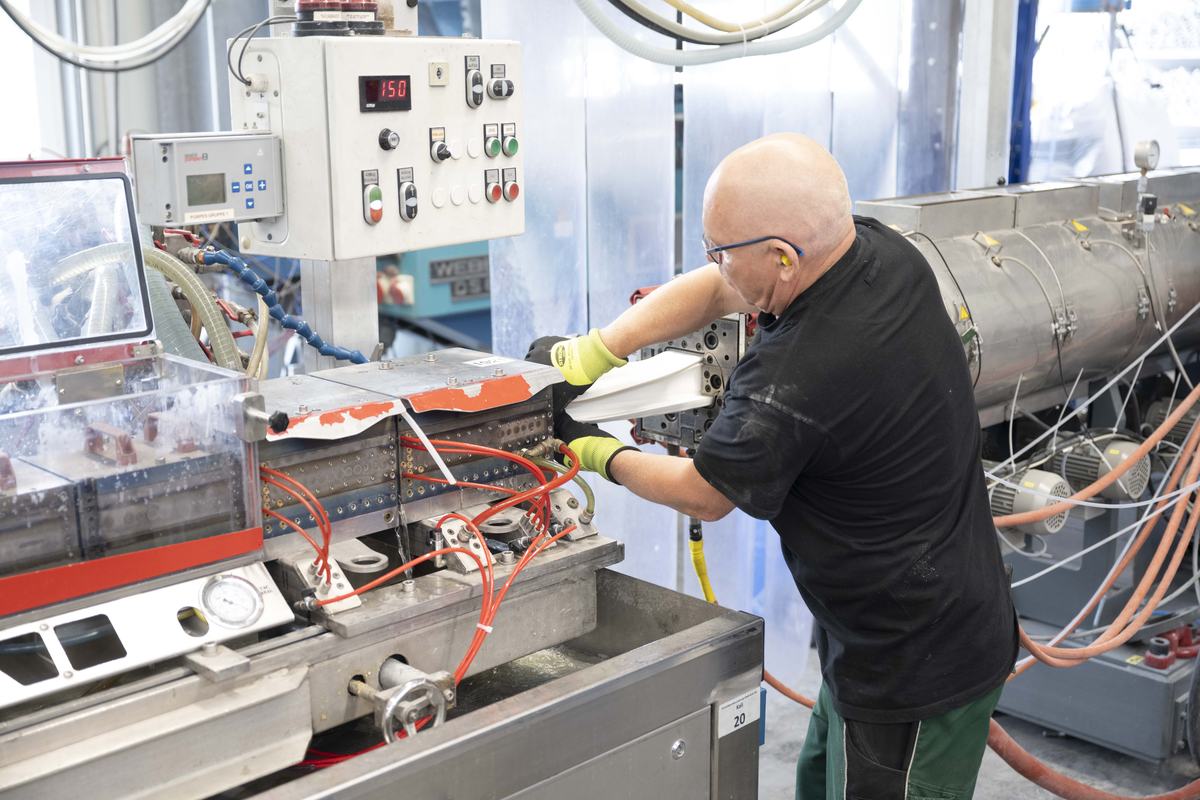
Ein neues Extrusionswerkzeug wird direkt auf der Linie montiert, eingerichtet und bemustert. Erst wenn die Muster passen und Sie freigegeben haben, geht das Werkzeug in die Serienfertigung.
Weil der Werkzeugbau direkt neben der Produktion sitzt, lassen sich Anpassungen am Werkzeug auch während der laufenden Fertigung schnell umsetzen.
Welcher Kunststoff passt?
Fragen zur Extrusion
Was ist Kunststoffextrusion?
Bei der Extrusion wird Kunststoffgranulat im Extruder aufgeschmolzen und kontinuierlich durch ein formgebendes Werkzeug gepresst. Das Profil wird anschließend kalibriert, gekühlt und auf Länge geschnitten.
Welche Mengen fertigt SLS?
Von Kleinserien mit wenigen Hundert Metern bis zu Großaufträgen über mehrere Kilometer. Die Linien leisten je nach Größe 10 bis 400 Kilogramm pro Stunde.
Was ist der Unterschied zwischen Co-Extrusion und Post-Co-Extrusion?
Bei der Co-Extrusion verbinden sich zwei Werkstoffe im selben Werkzeug zu einem Profil, etwa ein harter Träger mit weicher Dichtlippe. Bei der Post-Co-Extrusion wird eine zweite Komponente nachträglich auf das bereits geformte Profil aufgebracht.
Kann SLS Profile direkt auf der Linie stanzen?
Ja. Inline-Stanzvorrichtungen arbeiten direkt auf der laufenden Linie. Das spart einen Arbeitsschritt und verkürzt die Durchlaufzeit.
Welche Toleranzen sind möglich?
Werte von SLS folgen (offene Frage)
folgt
Name folgt · Vertrieb technische Profile
Schicken Sie uns Ihre Zeichnung oder rufen Sie an. Wir prüfen Machbarkeit, Werkstoff und Werkzeug.